SPC Nedir? Kontrol Grafikleri Nasıl Okunur?
SPC (İstatistiksel Proses Kontrol), bir üretim sürecinden alınan ölçümleri istatistiksel yöntemlerle izleyerek sürecin kararlı olup olmadığını ve hatalı ürün üretmeden önce müdahale gerekip gerekmediğini gösteren bir kalite kontrol yöntemidir.
SPC (Statistical Process Control, Türkçesiyle İstatistiksel Proses Kontrol), bir üretim sürecinden alınan ölçümleri istatistiksel yöntemlerle izleyerek sürecin kararlı olup olmadığını ve hatalı ürün üretmeden önce müdahale gerekip gerekmediğini gösteren bir kalite kontrol yöntemidir. Klasik muayene hatalı ürünü sonradan ayıklar; SPC ise sürecin hata üretmeye başladığını önceden haber verir.
SPC, IATF 16949'un temel kalite araçlarından biridir ve APQP sürecinde proses yeterliliğinin kanıtlanmasında kullanılır. Otomotivin yanı sıra metal işleme, plastik, kimya, gıda ve ilaç gibi tekrarlı üretim yapılan her sektörde uygulanır.
SPC'nin Temel Mantığı: Doğal ve Özel Nedenler
Her süreçte değişkenlik vardır; aynı tezgâhta işlenen iki parça hiçbir zaman tamamen aynı ölçüde çıkmaz. SPC bu değişkenliği iki gruba ayırır:
- Doğal (ortak) nedenler: Sürecin yapısından kaynaklanan, her zaman var olan küçük ve rastgele değişkenlik. Bu değişkenliği azaltmak süreci yeniden tasarlamayı gerektirir.
- Özel nedenler: Takım aşınması, yeni hammadde partisi, yanlış ayar gibi belirli bir sebebe bağlı değişkenlik. Bunlar tespit edilip ortadan kaldırılabilir.
Sadece doğal nedenlerin etkili olduğu süreç istatistiksel olarak kontrol altındadır. SPC'nin görevi, özel bir nedenin ortaya çıktığı anı yakalamaktır.
Kontrol Grafiği Nedir?
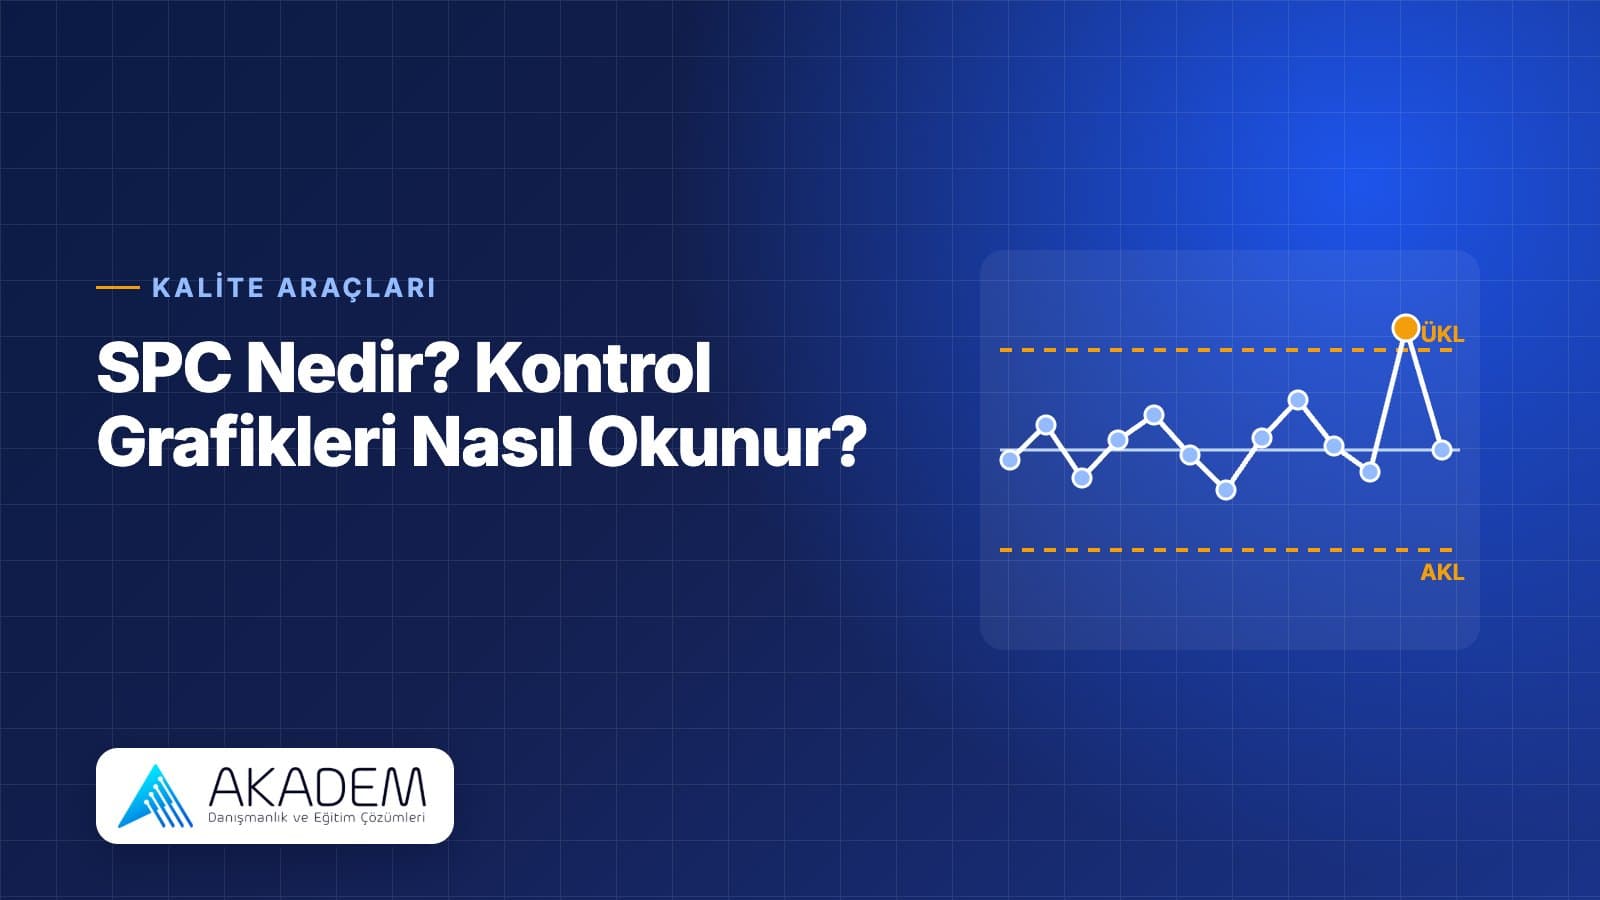
Kontrol grafiği, ölçüm sonuçlarının zaman sırasına göre işaretlendiği bir grafiktir. Ortada sürecin ortalamasını gösteren merkez çizgisi, üstünde ve altında ise genellikle ortalamadan üç standart sapma uzaklıkta hesaplanan kontrol limitleri bulunur.
Önemli bir ayrım: kontrol limitleri sürecin kendi verisinden hesaplanır, spesifikasyon (tolerans) limitleri ise müşteriden ya da çizimden gelir. Bir süreç kontrol altında olup yine de toleransın dışında parça üretebilir; bu durumda sorun sürecin yeterliliğindedir.
Hangi Kontrol Grafiği Ne Zaman Kullanılır?
- X̄-R grafiği: Ölçülebilir veride, küçük alt gruplar (genellikle 2–10 parça) halinde örnekleme yapıldığında.
- X̄-S grafiği: Alt grup büyüklüğü daha fazla olduğunda.
- I-MR grafiği: Her seferinde tek ölçüm alınabildiğinde, örneğin pahalı ya da yavaş testlerde.
- p ve np grafikleri: Hatalı ürün oranı ya da sayısı izlenirken.
- c ve u grafikleri: Birim başına hata (çizik, kabarcık gibi) sayısı izlenirken.
Kontrol Grafikleri Nasıl Okunur?
Bir noktanın kontrol limitlerinin dışına çıkması en açık uyarıdır. Ancak süreç limit aşılmadan da sinyal verebilir. Yaygın kullanılan kurallardan bazıları:
- Art arda çok sayıda noktanın merkez çizgisinin aynı tarafında kalması (kayma),
- Noktaların sürekli artması ya da azalması (trend),
- Noktaların düzenli bir şekilde yukarı aşağı salınması (döngü),
- Noktaların limitlere çok yakın kümelenmesi.
Bu işaretler, sürece özel bir nedenin karıştığını ve araştırma gerektiğini gösterir. Önemli olan, her dalgalanmaya müdahale etmemektir; doğal değişkenliğe yapılan gereksiz ayarlar süreci daha da kararsız hale getirir.
Cp ve Cpk Nedir?
Proses yeterlilik indeksleri, kontrol altındaki bir sürecin toleransı ne kadar rahat karşıladığını gösterir:
- Cp: Tolerans genişliğinin süreç yayılımına oranıdır; sürecin potansiyelini gösterir ama ortalamanın toleransın neresinde olduğunu dikkate almaz.
- Cpk: Sürecin ortalamasının en yakın tolerans sınırına uzaklığını da hesaba katar; gerçek performansı gösterir.
Müşteriler çoğu zaman belirli bir alt sınır ister; otomotivde Cpk değerinin 1,33 ve üzeri olması sık karşılaşılan bir şarttır.
SPC Uygulamasında Sık Yapılan Hatalar
- Ölçüm sistemi doğrulanmadan (MSA yapılmadan) veri toplamak.
- Kontrol limitlerini tolerans limitleriyle karıştırmak.
- Grafikleri doldurup kimsenin yorumlamaması; sinyal geldiğinde ne yapılacağının tanımlı olmaması.
- Kritik olmayan çok sayıda karakteristiği izleyip asıl önemli olanları gözden kaçırmak. Hangi karakteristiğin izleneceği PFMEA ve kontrol planından gelmelidir.
Kurumsal SPC Eğitimi
SPC'nin değer üretmesi için operatörden mühendise kadar herkesin grafiği aynı şekilde okuması gerekir. Akadem Danışmanlık'ın SPC eğitimi, kontrol grafiklerini ve proses yeterliliğini kurumunuzun kendi ölçüm verileriyle uygulamalı olarak ele alır. İzlenecek karakteristiklerin nasıl belirleneceği için FMEA eğitimi, sürecin tamamı için APQP ve PPAP eğitimi aynı eğitim yolunda yer alır.
- Yayın tarihi
- Okuma süresi
- 3 dakika
- Kategori
- Mühendislik
Bu konuda eğitim mi arıyorsunuz?
Kurumunuzun ihtiyacına göre uyarlanmış program ve danışmanlık için görüşelim.
+90 850 241 95 58Bu konuyla ilgili eğitim ve danışmanlıklar
Diğer yazılar
 Teknoloji
SQL Server mı Oracle mı? Hangi Veritabanı Eğitimi?
Microsoft SQL Server ve Oracle Database, kurumsal dünyada en yaygın kullanılan iki ilişkisel veritabanıdır. Bu rehber iki platformu karşılaştırıyor ve ekibiniz için hangi veritabanı eğitiminin uygun olduğunu belirlemenize yardımcı oluyor.
5 Ekim 20263 dk okuma Teknoloji
C# mı Java mı? Kurumlar İçin Dil Seçimi
C# ve Java, kurumsal yazılım geliştirmede en çok kullanılan iki programlama dilidir. Bu rehber iki dili ekosistem, kullanım alanı ve ekip yetkinliği açısından karşılaştırarak kurumlar için doğru seçimi yapmaya yardımcı oluyor.
5 Ekim 20263 dk okuma Teknoloji
Spring Boot Nedir? Spring Security ve Spring Data Ne İşe Yarar?
Spring Boot, Java ile web uygulaması ve mikroservis geliştirmeyi hızlandıran, Spring Framework üzerine kurulu bir çatıdır. Bu rehber Spring Core, Spring MVC, Spring Data, Spring Security ve Spring AOP'nin ne işe yaradığını anlatıyor.
5 Ekim 20263 dk okuma